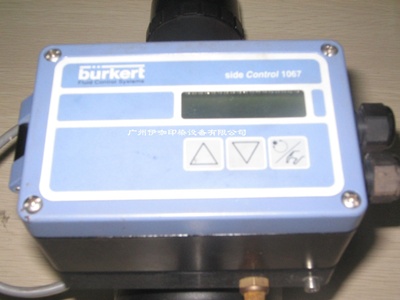
化工装置里,调节阀填料外漏是高频故障。很多同行第一反应是“紧一紧压盖”或者“换个填料”,但同样的阀门反复漏,往往说明根因没找对。分享一个我实际处理的案例,把判断逻辑和处置要点整理出来,供参考。
一、故障现象
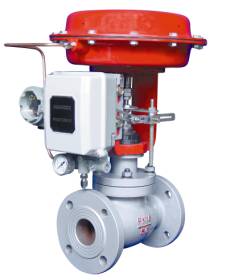
某工段一台气动调节阀运行中出现填料函处介质外漏。初期只是压盖处轻微渗漏,随着阀门动作频率增加,泄漏逐渐加重,介质沿阀杆向外渗出,现场需要频繁擦拭和紧固。
该阀介质为低温易结晶物料,口径DN80,安装方式为竖装(阀杆垂直向上),日常动作频率较高。
二、根因判断:先排除,再锁定
第一步,现场确认。 检查填料压盖处,可见介质渗出痕迹,压盖螺栓无明显松动——说明不是简单的“压盖松了”,紧固解决不了根本问题。
第二步,拆检确认。 解体后检查填料,发现填料磨损严重,部分填料已变形失效,阀杆表面无明显划伤。执行机构动作正常,排除执行机构故障和阀杆损伤。
第三步,结合安装方式判断。 该阀为竖装,填料函上方可见介质结晶和积聚痕迹。竖装时,填料函上部容易滞留介质,尤其是易结晶、易聚合、含颗粒的物料,在填料上方结晶或固化后,会加速填料磨损;同时阀杆在重力作用下长期偏载,加剧填料偏磨。竖装不是直接“导致”填料变形,而是让填料处于更恶劣的工作环境,加速了磨损过程。
根因结论: 填料外漏的根本原因是竖装导致介质在填料上部滞留结晶,加速填料磨损,叠加阀门频繁动作,最终密封失效。单纯更换填料而不改变安装方式或选型,同类问题会反复出现。
三、处置措施:先控风险,再治根本
短期处置(发现泄漏后第一时间):
降低装置负荷,减少该阀动作频率
加强现场巡检,挂牌警示,明确泄漏介质和风险
条件允许时切换备用阀,隔离泄漏阀
严禁在高温高压工况下带压盲目紧固压盖
根治措施:
调整安装方式:条件允许时改为水平安装,避免介质在填料函上方滞留
重新选型填料:根据介质性质(低温、易结晶)选择合适材质和型式的填料,而不是沿用原规格
建立周期性紧固和计划检修制度:将填料检查纳入预防性维护计划,不等漏了再处理
四、紧固操作要点(现场容易做错的地方)
填料压盖紧固看似简单,实际操作有几个前提:
紧固时机:应在阀门处于常温、无压或低负荷状态下进行。高温高压工况下带压紧固压盖有风险,需先评估
紧固量:每次约半圈,边紧边观察阀门动作是否受阻,以不影响阀门正常全行程开启为准
紧固后确认:阀门全行程动作正常、无卡涩,填料处无渗漏
记录:紧固日期、紧固量、操作人记入设备档案,便于后续追踪
五、预防措施
选型阶段前置审核:新阀门选型时,将安装方式纳入审核——易结晶、易聚合介质优先水平安装,从设计端规避风险
建立同类阀门台账:对同工况、同类型阀门建立台账,定期对比泄漏情况,发现批次性问题及时追溯选型或安装缺陷
纳入预防性维护:填料周期性检查紧固写入预防性维护计划,明确周期、责任人和验收标准
故障根因分析闭环:同类故障≥3次即启动根因分析,不能停留在“换填料了事”
六、一点体会
这个案例给我的启发是:填料外漏,漏的是填料,根子往往在安装方式和选型上。 现场处置解决“这一次”,根因分析解决“下一次”。如果只紧压盖、只换填料,同样的阀门还会反复漏——维修工疲于奔命,设备科永远在救火。
把安装方式、介质特性、动作频率放在一起看,才能找到真正的根因。这也是设备管理从“被动抢修”转向“主动预控”的一个缩影。
(本文来自现场实际案例整理,欢迎同行交流讨论。如果你也遇到过类似的阀门反复外漏问题,欢迎留言说说你的判断思路。) |



 自动化资料下载

 自动化产品