注册名:
密码:
个人 企业 商务
个人注册
企业注册
商务申请
商务管理平台
企业管理平台
个人管理平台
我的工控博客
专业频道:
PLC与控制器
工控机
传感器
人机界面
阀体及定位器
变频器与传动
低压电器
工业网络
工业电源
电气绘图
企业中心:
企业
新闻
风采
产品
论坛
技术
下载
供求
招聘
工控博客
才苑
博闻
博采
博文
博坛
求职
自动化技术中心
自动化年度调查
行业频道
同城之间
自动化书籍
自动化新闻
自动化展览会
资料下载
电气手册
工控视频
中国工控网搜索:
·浮法线锡槽施工和验收规范(企业标准)
·大型地网接地电阻操作步骤和方法
·浮法玻璃锡槽生产工艺流程说明图
·锅炉整体的结构剖析
·浮法玻璃生产工艺流程图1
·浮法玻璃制造工艺5——切割和包装
·什么是控制系统的鲁棒性?
·请教:PLC输出点的开关频率有多高?
更多..
觅我人生路工控博客
工程师
·在实际应用中,你经常应用到通信方式有哪些?
·315与EM277组态配置
·多台PLC的联机通讯问题
·基于PROFIBUS-DP的PLC通讯
·MODBUS TCP与PROFINET谁主沉浮?
·基于CDMA网络-工业废气无线监控系统应用方案
·这座城市是我们的家吗?
·Interbus总线的特点
·工业以太网
·现场总线实例—分立的输出模块(一)
·DeviceNet简介
·一种RS-485总线自定义通信协议及其应用
·SIMATIC NET问题解答—怎样访问EM277的数据
·现场总线技术及应用
求职:企业主管(大学专科、助理工程师)
求职:现场调试(硕士研究生、教授)
求职:设备采购(大学专科、技术员)
查询工控论坛统计
自动化技术
自动化产品
自动化调查
自动化招聘
自动化图书
自动化资料
搜索: 本栏搜索 全栏搜索
发表新论题
行业技术论坛(非专题)分类
全部论题
工艺技术
行业标准
机械装备
技术经验
正确使用线轨数控车床能延长机械的寿命,那么在机械使用的过程中要怎么确定其切削量?合理切削用量的选择与机床、刀具、工件及工艺等多种因素有关。 精加工时,主要保证零件的尺寸和表面精度的要求,故选择较小的背吃刀量ap,较小的进给量,切削速度U选择较高速度。 粗加工时,主要要保证较高的生产效率,故应选择较大的背吃刀量a,较大的进给量,切削速度U选择中低速度。 粗加工时,一般要充分发挥线轨数控车床潜力和刀具的切削能力。线轨数控车床厂半精加工和精加工时,应重点考虑如何保证加工质量,并在此基础上尽量提高生产率。 线轨数控车床厂在选择切削用量时应保证刀具能加工完成一个零件或保证刀具的耐用度不低于一个工作班,最少也不低于半个工作班的工作时间。线轨数控车床厂具体数值应根据机床说明书中的规定、刀具耐用度及实践经验选取。 文章由http://www.ahdingji.com/整理提供。
如果要回复本栏论题,请首先中国工控网www.chinakong.com
·如果你已经是中国工控网www.chinakong.com成员,请直接登录。
·如果你还不是中国工控网www.chinakong.com成员,请首先注册,注册为免费!
密 码:
关闭该窗口
更多资料下载
更多自动化产品
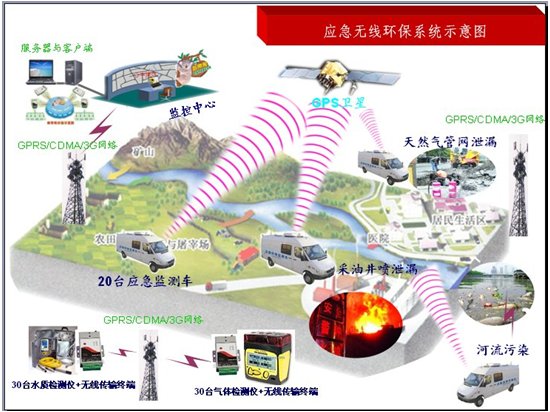
应急无线环保监测车系
无线船运船务运输信息
NOVA 430 系
EVDO 数据透明传
两串口转TCP/IP
关于我们 免责声明 服务项目 广告联系 友情链接 联系方式 意见反馈 设为首页 加入收藏
©2023-2025 中国工控网(www.chinakong.com) 版权所有 豫ICP备17046657号
管理员信箱:chinakong98@163.com 服务热线:13525974529
洛阳博德工控自动化技术有限公司
中国 洛阳




 自动化资料下载

 自动化产品